陕西捷凯洲 — 除砂器(带底流筛)的关键工程考量

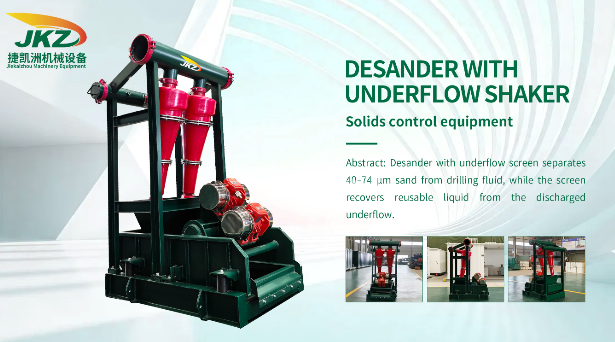
1. 为什么关注点集中在“粒径窗口”与“底流筛闭环”
钻井工程师最关心的痛点是:除砂器在油气钻井固控系统中处于“承上启下”的位置,上游振
动筛漏掉的粗颗粒和下游除泥器无法处理的细砂,都卡在47–76 μm这个窗口里。如果除砂器失效,
砂粒直接进入除泥器,小尺寸旋流器会迅速堵塞;砂粒进入离心机,则会加剧转鼓磨损。带底流筛
的除砂器解决了传统除砂器的一个致命工程缺陷:旋流器底流口排出的砂粒往往夹带大量液相,直
接排入废浆池既浪费钻井液又增加环保处理成本。底流筛的功能就是回收底流中的液相,让固相以
“干渣”状态排出。这是工程选型时区分“有无底流筛”的核心价值点,也是中国除砂器厂家
Jiekaizhou评估设备性能的关键标准。
2. 旋流器锥体是分离效率的“心脏”
除砂器的分离性能几乎完全取决于钻井液系统用除砂旋流器的几何参数。工程关注的关键参数包括:
锥角:常见设计为18°左右。锥角越小,分离精度越高但处理量下降;锥角越大则相反。选型时
必须核对锥角与实际工况的匹配。
旋流器直径:10″和12″是行业主流规格,直径越大处理量越高,但分离粒径下限越粗。
材质:高铬铸铁或聚氨酯是主流选择。高铬铸铁耐磨性好,聚氨酯耐腐蚀且重量轻,工程决策需根据钻井液是否含H₂S、是否加重来定。
选型验证点:要求厂家提供旋流器在实际工作压力(通常0.25–0.4 MPa)下的分离粒径曲线,而非仅标称“47–76 μm”。
3. 底流筛的“筛网管理”是运维核心
底流筛不是“选配附件”,它是决定除砂器能否持续稳定运行的关键。工程关注点在于:
筛网规格:底流筛筛网孔径应与旋流器分离粒径匹配。筛网太粗,液相回收率低、渣料湿;筛网太细,容易糊网、跑浆。
振动参数:直线振动轨迹配合合适的振幅和频率,才能实现有效的液相透筛和固相输送。
防堵设计:旋流器底流口采用可调喷嘴设计,可根据固相含量动态调整排料口大小,减少堵塞概率。
运维验证点:检查底流筛筛箱角度是否可调(通常-1°至+5°),以及是否具备快速张紧筛网的机构,这些直接影响停机更换筛网的时间成本。
4. 安装位置与泵送逻辑决定系统成败
除砂器在固控流程中的位置是固定的:振动筛之后、除泥器之前。但工程上真正的陷阱在于供液泵的选型与管路设计。除砂器需要稳定的工作压力(0.25–0.4 MPa)才能保证旋流器分离效率。如果供液泵排量不足或管路弯头过多,旋流器入口压力低于0.2 MPa,分离效果会断崖式下降。更隐蔽的问题是:如果钻井液含气量高,离心泵可能发生气锁,导致除砂器断流。因此,除砂器前通常需要确保真空除气器已正常工作,或者供液泵具备一定的抗气蚀能力。这也是中国除砂器厂家Jiekaizhou在整套油气钻井固控系统方案中强调的系统级问题。